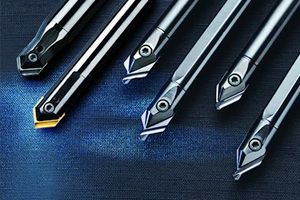

定點鑽
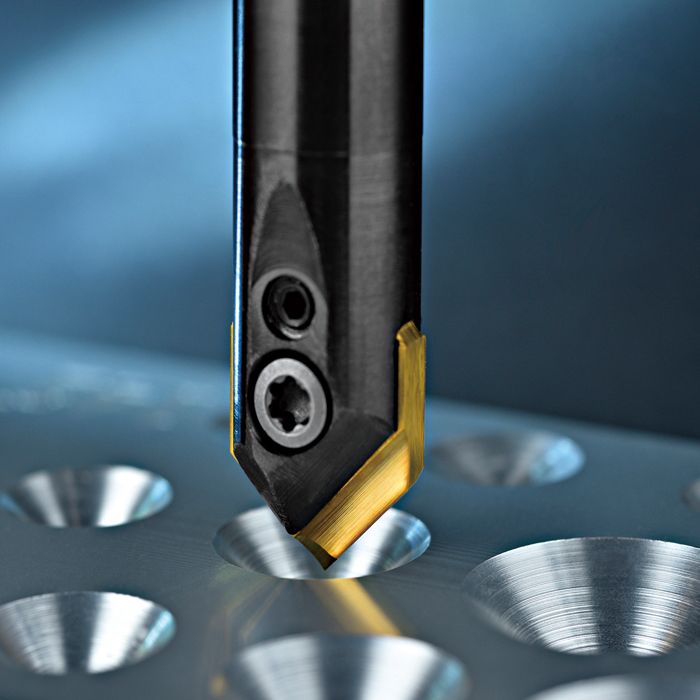
定點鑽
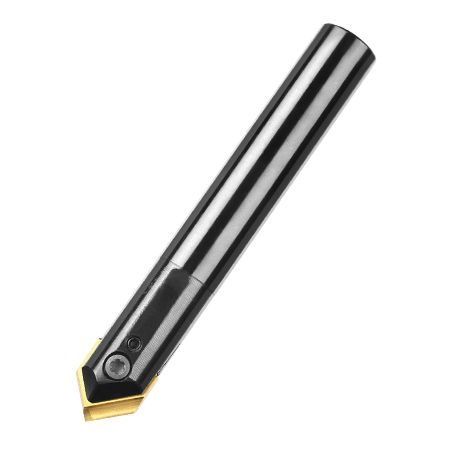
定點鑽又稱定位鑽。
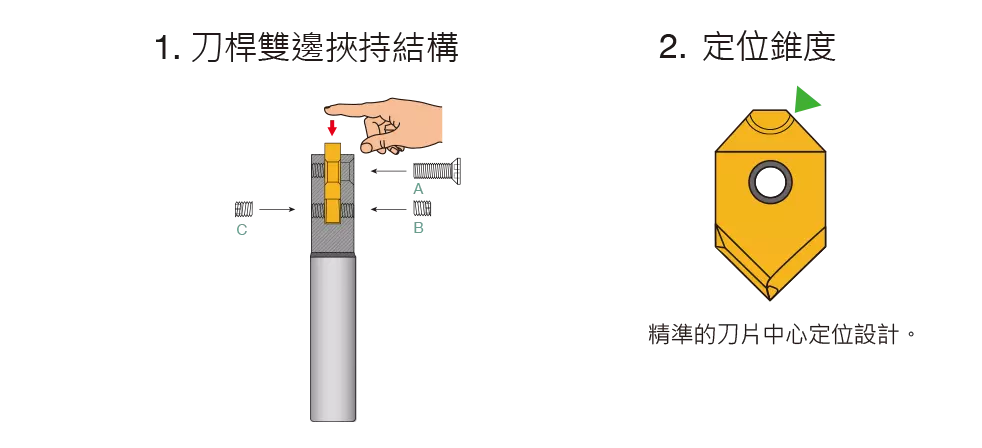
益壯定點鑽採前後端切削刃口設計,可減少高速進給時產生的偏擺,以達到高定位精準度。專利設計利用錐度定位,使刀片獲得更好的中心夾持,中心準度可達 ±0.008 mm,靜點幾近 0 偏心。
此外,益壯定點鑽刀片在靜點橫斜角面(Chisel Angle)採用獨家研發的幾何角度設計,可提升下刀時的穩定度與預鑽孔準度;精準的中心定位同時有助於提升後續鑽頭與絲錐的使用壽命。
三種刀片角度
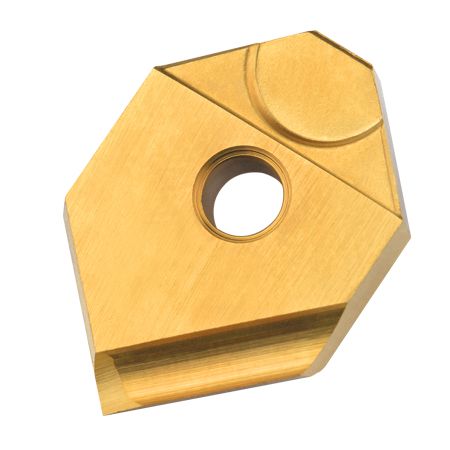
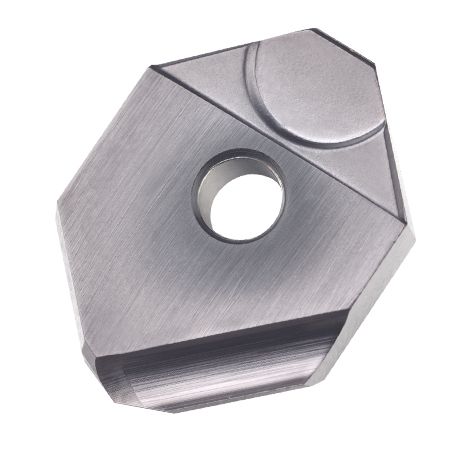
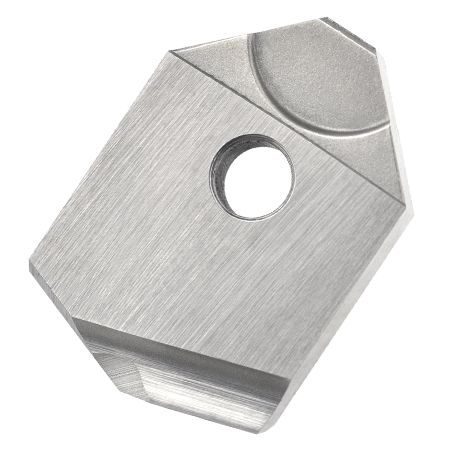
益壯定點鑽刀片提供 90°、90°+142°、142° 三種角度,分別對應不同的加工需求。
1. 90° 定點鑽
90° 定點鑽是市場上常見的角度,除了定點加工之外,亦可應用於圓孔倒角、側邊倒角、V 型溝槽及刻字等多種加工。
益壯定點鑽刀片前、後端皆設有斷削角,因此進行倒角加工時,有效加工齒數為 2 齒,加工效率較市場上單一切削刃的定點鑽更高。

2. 90°+142° 定點鑽
許多加工業者擔心使用定點鑽會增加一道加工工序。
針對此問題,益壯推出 90°+142° 複合式角度定點鑽刀片,同時具備倒角用的 90° 與定點用的 142°,可在定點加工的同時完成倒角,節省一道加工程序。

3. 142° 定點鑽
142° 定點鑽適用於鑽頂角度 135°~140° 的鑽頭,可供大徑鑽頭或僅需定點加工的使用者選擇。
目前市面上許多鑽頭本身已具備中心定點功能,但對於直徑過大,或直徑較小且長度較長的鑽頭,仍需要先以定點鑽進行預鑽孔加工,使鑽頭下刀時具有更精準的定位點。
大徑鑽頭因直徑較大,下刀時的加工阻力也較大,尤其加工難加工材料時阻力更加明顯。透過定點鑽進行預鑽孔,可減輕鑽頭下刀時的阻力,並提供更精準的中心定位。

益壯定點鑽的三種不同定位角度刀片可共用同支刀桿
三種刀片材質
益壯定點鑽刀片提供三種不同材質:
1) E, F20:鋁料、銅料、非金屬材質
2) ME, C350:鑄鐵、球墨鑄鐵、鋼料
3) ME, B350:鋼料、不鏽鋼專用刀片
精準定位,提升鑽頭與絲錐壽命
益壯定點鑽具有精準的中心公差,透過精準的定位點,可提升後續鑽頭與絲錐的使用壽命。尤其針對小徑鑽頭、小徑絲錐,或深度較深、長度較長的深孔鑽頭,下刀時鑽尖容易產生偏擺,進而造成下刀點偏移及刀具壽命降低。
絲錐攻牙更需要注意底孔的加工精準度。由於絲錐通常位於加工程序的最後一道,若因底孔歪斜導致絲錐斷裂於孔內,往往需要花費更多時間移除斷裂的絲錐;若工件材料成本較高,甚至可能造成整個工件報廢。
因此,精準的定點鑽可提升鑽頭與絲錐的使用壽命,同時減少鑽頭與絲錐的使用量。
與其他定點鑽的差異
市面上的高速鋼定點鑽,由於高速鋼材質硬度不足,加工時較容易產生磨耗,影響使用壽命。當高速鋼定點鑽產生磨耗時,中心靜點也會隨之磨耗,進而影響定點鑽應有的定位準度。
市場上另一類捨棄式多角定點鑽,其刀片切削刃集中於同一面,背面無切削刃,屬於刀片偏心設計。由於中心點並非位於中心,下刀時容易因偏心設計增加加工阻力。此類刀具雖可用於倒角加工,但有效加工齒數僅為 1 齒,因此加工效率較低。

客戶加工實例
一位客戶廠內每個月約需使用 30 支小徑絲錐,由於小徑絲錐經常發生斷裂,因此在展覽期間尋找提升絲錐壽命的方法,並於益壯攤位購買捨棄式定點鑽。
客戶在廠內實際使用後,絲錐使用量由原本每月約 30 支降低至 5 支。
表面上看似增加了一支定點鑽的採購成本,但實際使用後,卻大幅減少了絲錐的使用量與相關費用。